
双辊挤压造粒机辊缝调整指南:精度的调节方法
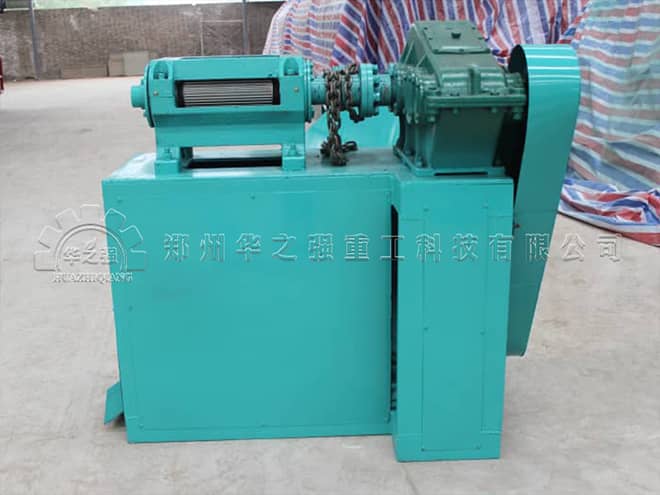
双辊挤压造粒机的辊缝(辊隙)是干法造粒的核心控制参数,辊缝精度直接决定颗粒硬度、成型率、返料量、主机电流以及设备使用寿命。很多有机肥、复合肥生产线成型不稳定,颗粒一边结实一边松散、碎粉多、频繁闷机,根源大多是辊缝调得不均匀、两端不平行、间隙取值不合理。辊缝调节不是简单拧螺丝,而是一套停机粗调、空载校验、带载精调的标准化流程,同时要兼顾辊皮模窝对位、平行度控制,保证造粒工况稳定。
一、辊缝大小对造粒效果的影响
辊缝就是两片辊皮之间的最小间隙,有机肥行业常规控制区间0.3~1.0mm,主流稳定工况多取 0.4~0.6mm,不同物料需要小幅浮动。
辊缝偏大:挤压压力不足,模窝填充后压实不够,颗粒松软、一碰就碎,返料占比飙升,成品率下降;
辊缝偏小:挤压负荷急剧升高,物料脱模困难,容易粘辊、堵窝,主机电流超标,辊皮、轴承、齿轮磨损加快,严重时辊面直接碰撞啃伤辊皮;
辊缝两端不一致(一端大一端小):辊子不平行,出料一边成型好一边全是粉料,颗粒大小不均,长期偏载运行,轴承单侧发热损坏。
这里要区分:辊缝决定挤压压力,辊皮模窝决定颗粒外形尺寸,二者不能混淆。更换不同规格辊皮之后,必须重新校准辊缝。
二、调节前准备工作与安全前提
辊缝调整属于主机高危调试操作,必须严格遵守安全规范:
停机、切断总电源,挂牌上锁,防止误启动;
清理辊面、辊窝内残留物料、硬块、铁丝石子等杂质,避免调间隙时夹料误判;
准备塞尺、扳手,检查两侧调节机构:偏心套调节款、调节垫片款、丝杠调节款,三种机型调节结构不一样,不要混用调节方式;
检查辊皮状态,辊皮磨损严重、模窝深浅不一,再精细调辊缝也很难稳定成型,优先更换或堆焊修复辊皮。

三、三种主流结构的辊缝调节步骤
1. 偏心套式(市面上最常见)
偏心套结构依靠转动被动辊两端偏心套,改变辊轴中心距,实现间隙变化抖音百科。
松开轴承座紧固螺栓,松开两端压盖;
左右两端偏心套同步同向转动,两端转动角度保持一致,保证辊子平行;
用塞尺在辊面左端、中间、右端三点测量间隙;
三点间隙差值控制在 0.1mm 以内,确认辊缝均匀;
固定偏心套,对角分次锁紧轴承座螺栓,锁紧后再次复测间隙,螺栓锁紧会带来微小间隙变化,需要二次修正。
重点:两端必须同步调,只调一端必然造成辊子倾斜。
2. 垫片调节式
依靠增减轴承座之间的调整垫片厚度控制辊缝,适合重载大型造粒机,稳定性好、微调幅度小。
松开轴承座固定螺栓;
两侧同步抽出或者增加同等厚度垫片;垫片厚度差就是辊缝变化量;
三点塞尺校验平行度;
紧固螺栓,复测,垫片不要单侧增减。
3. 丝杠微调式
小型机型多用丝杠,转动两侧调节丝杠推动被动辊移动。
记录两侧丝杠原始刻度;
两边丝杠转动圈数完全相同,每调一小段就塞尺测量;
禁止单边大量旋进,防止辊子歪斜、憋劲。
四、三阶段精度调节法(标准工艺流程)
阶段 1:停机粗调(定基础间隙)
断电状态下,先把辊缝调到目标区间上限,比如目标 0.5mm,先调到 0.6mm,预留余量,避免直接调太小发生辊面碰撞。三点测量,保证左右、中间间隙均匀,初步锁定平行度。
阶段 2:空载无载校验(防辊面磕碰)
送电点动试车,空转 3~5 分钟,仔细听辊面有没有摩擦、刮擦异响。 有异响代表局部间隙过小,立刻停机放大间隙;空载无摩擦,再次复测三点间隙,确认平行度达标,这一步是保护辊皮的关键。
阶段 3:带载试生产精调(工艺最优间隙)
空载合格后,开启进料,稳定喂料 10~20 分钟,观察成品颗粒、电流、返料情况,小幅微调:
颗粒偏软、粉多:每次小幅收小辊缝(0.05mm 左右),不要一次调很大;
粘辊、电流持续偏高、脱模差:适当放大辊缝;
一边好一边差:停机复查平行度,优先修正两端间隙偏差。
精调完成后,锁紧所有锁定螺母、定位销,做好标记,方便后续磨损后对照复位。
五、辊缝调节配套检查:模窝对位(很多人忽略)
辊缝调好不等于成型正常,双辊模窝必须精准对中,上窝和下窝一一对应。 错位严重时,即便辊缝精度达标,物料会被剪切挤碎,颗粒畸形、大量粉料。 校验方法:空载点动,观察两辊模窝啮合位置,错位偏大时,松开主动辊或者被动辊的同步齿轮定位,微调相位再锁定,再重新校准辊缝。
六、不同原料对应的辊缝参考区间
没有万能固定数值,物料含水率、细度、有机质含量都会改变最佳辊缝:
发酵腐熟有机肥(鸡粪、羊粪、牛粪):0.4~0.6mm;
复合肥、NPK 干粉造粒:0.3~0.5mm;
高纤维物料(秸秆粉、菌渣):0.5~0.8mm;
高粘性酒糟、沼渣:0.6~1.0mm,防止粘窝堵料。
原料水分偏高时,辊缝适当放大;粉料细度越细,可适当收小辊缝提升颗粒强度。
七、辊缝调节常见误区与故障排查
只看中间、不测两端:两端间隙偏差,长期偏载,轴承发热、辊皮单边磨损;
一次调节幅度太大:间隙骤变,挤压压力突变,容易闷机、打齿;
调完直接锁死不复测:锁紧螺栓时轴承座位移,间隙会发生变化;
辊皮磨损后只调辊缝不换辊皮:辊皮模窝磨浅,单纯缩小辊缝,挤压压力提升有限,还会加剧磨损;
辊缝正常,但成型差:优先排查原料水分、细度、喂料是否均匀、模窝对位是否错位。
八、日常维护:辊缝精度长效管理
每次换配方、换原料、更换辊皮之后,必须重新校准辊缝;
建立台账,记录辊缝数值、电流、成型率,形成本产线专属工艺参数;
每周抽检一次辊缝平行度,长期运行后轴承、垫片磨损会造成间隙偏移;
停机存放时,不要把辊缝调到极小,避免受潮锈蚀,辊皮粘在一起。
总结
双辊挤压造粒机辊缝调节的核心就是同步调节、三点测量、平行优先、由粗到精。辊缝精度控制,本质是在挤压压力、成型率、设备负荷三者之间找平衡点。熟练掌握这套调节方法,有机肥厂可以减少试机时间,稳定颗粒品质,降低返料循环负荷,减少辊皮、轴承、齿轮的非正常损耗,提升整条干法造粒工段的稳定性。
- 低温高湿地区,有机肥造粒设备选型的专属注意事项2026-08-17
- 有机肥整条产线交钥匙工程_厂家上门安装调试2026-06-08
- 从粉碎、搅拌到造粒、烘干、冷却、筛分、包装,一条产线全搞定,省心2026-06-04
- 颗粒光滑!新型对辊表面处理技术,颗粒成品光滑圆润2026-06-02
- 【发货实拍】直径2.5米转鼓造粒机发往山东复合肥厂2026-03-25
- 双辊挤压造粒机辊缝调整指南:精度的调节方法2026-10-31
- 转鼓造粒机生产厂家_转鼓造粒机设备_造粒机设备2026-10-30
- 高硬度物料造粒解决方案:对辊挤压造粒机处理钾肥、磷铵2026-10-29
- 转鼓造粒机处理秸秆与粪污混合原料,解决秸秆焚烧污染问题2026-10-28
- 解决物料粘连堵料 圆盘造粒机 易清理运维更便捷2026-10-27




 18603847333